
Neueste Artikel
Technische Leitfäden für Präzisions-CNC-Teile
Titan vs. PEEK für Automatisierungskomponenten: Welches Material sollten Sie wählen?
Titan oder PEEK für Roboter-Effektoren und Automatisierungswerkzeuge? Wir vergleichen Festigkeit, Gewicht, Verschleißverhalten und die realen Kosteneffekte – aus der Praxis einer CNC-Fertigung.
Artikel lesen → Werkstoffauswahl
7075 vs. 6061 Aluminium für Automatisierungsvorrichtungen: Was jeder Konstrukteur wissen muss
6061 oder 7075 Aluminium für Ihre CNC-Automatisierungswerkzeuge? Wir zeigen Festigkeit, Zerspanbarkeit, Eloxierergebnisse und die ehrlichen Kostenunterschiede.
Artikel lesen →TECH REFERENCEDFM & KonstruktionCNC-Bearbeitungstoleranzen für Automatisierungskomponenten: Fordern Sie nicht mehr Präzision, als Sie wirklich brauchen
Die meisten Konstrukteure spezifizieren unnötig enge Toleranzen und treiben damit die CNC-Kosten in die Höhe. Lernen Sie, wie Sie realistische Toleranzen für Roboterteile, Vorrichtungen und bewegte Automatisierungskomponenten vergeben.
Artikel lesen →TECH REFERENCEOberflächenbehandlungHarteloxieren vs. Klar-Eloxieren: Typ II vs. Typ III für Aluteile
Harteloxieren oder Klar-Eloxieren für Ihre CNC-Aluminiumteile in der Automatisierung? Wir zeigen Verschleißfestigkeit, Kosten, Oberflächenqualität und reale Einsatzfälle.
Artikel lesen → Werkstoffauswahl
304 vs. 316 Edelstahl für Reinigungsanlagen in der Automatisierung: Hören Sie auf zu raten
304 oder 316 Edelstahl für lebensmittelgeeignete und abspritzbare Automatisierungsmaschinen? Wir zeigen Korrosionsbeständigkeit, Kosten, Zerspanbarkeit und reale Ausfälle.
Artikel lesen →TECH REFERENCEDFM & KonstruktionGewinde per CNC-Bearbeitung: DFM-Tipps gegen gebrochene Gewindebohrer und Ausschuss
Schlechte Gewindekonstruktion verursacht den meisten Ausschuss bei CNC-Gewinden. Lernen Sie praktische DFM-Regeln für innen- und außenliegende Gewinde an Automatisierungsvorrichtungen.
Artikel lesen →TECH REFERENCEWerkstoffauswahlABS vs. POM (Delrin) für CNC-Kunststoffvorrichtungen und Werkzeuge: Welchen Kunststoff sollten Sie verwenden?
ABS, POM oder Delrin für kundenspezifische CNC-Kunststoffvorrichtungen, Greifereinsätze und Automatisierungswerkzeuge? Wir vergleichen Zerspanbarkeit, Verschleißfestigkeit und Maßstabilität.
Artikel lesen →TECH REFERENCEDFM & KonstruktionCNC-Bearbeitungskosten senken mit einfachen DFM-Konstruktionsregeln (echte Werkstatt-Tipps)
Die meisten CNC-Teilekosten entstehen durch schlechte Konstruktionsentscheidungen, nicht durch Werkstattaufschläge. Mit diesen praktischen DFM-Regeln senken Sie Bearbeitungskosten ohne Leistungseinbußen.
Artikel lesen →TECH REFERENCEDFM & KonstruktionOberflächenrauheit bei CNC-Frästeilen: Ra & Rz
Oberflächenrauheit bei CNC-Frästeilen: Ra & Rz verständlich erklärt. Welche Rauheit Passungen, Sichtflächen und Automatisierungsteile wirklich brauchen.
Artikel lesen →TECH REFERENCEDFM & KonstruktionSpanntechnik: Best Practices für hochpräzise CNC-Serien – Fehler reduzieren und Wiederholbarkeit verbessern
Schlechte Spannvorrichtungen verursachen die meisten Maßabweichungen und Serienfehler in der CNC-Fertigung. Lernen Sie bewährte Konstruktionsregeln für wiederholbare Präzisionsserien.
Artikel lesen →TECH REFERENCEMaterialauswahlCNC-Wellenbearbeitung: Rundlauf, Geradheit und der richtige Stahl
Wellen und Stifte sind der am häufigsten angefragte Teiltyp in unseren RFQs. Was Rundlauf und Geradheit beim CNC-Drehen wirklich beeinflusst – und wie Sie zwischen 4140, 1045 und 12L14 wählen, ohne zu raten.
Artikel lesen →TECH REFERENCEDFM & EngineeringVom Prototyp zur Serie: realistische Lieferzeiten und die Wahrheit über Mindestmengen
Fast die Hälfte der RFQs, die wir erhalten, betrifft 20 Teile oder weniger. Wie Lieferzeiten für Prototypen wirklich aussehen, was Mindestmengen in einer CNC-Werkstatt bedeuten – und wie Sie den Sprung zur Serie ohne Überraschungen planen.
Artikel lesen → Materialauswahl
Sonder-Verbindungselemente: Wann CNC-gefertigte Schrauben, Bolzen und Scheiben Standardteile schlagen
Standard-Verbindungselemente sind billig – bis sie nicht passen. Wann die eigene Fertigung von Schrauben, Bolzen und Scheiben gewinnt: Sondermaße, Speziallegierungen, enge Toleranzen und kleine Mengen.
Artikel lesen → DFM & Engineering
Hydraulikarmaturen und Verteiler bearbeiten: Dichtflächen, Gewinde und das Gratproblem
Hydraulikteile versagen an der Dichtfläche, nicht im Grundkörper. Was wir bei Armaturen, Verteilern und Ventilblöcken gelernt haben: Gewindenormen, Querbohrungsgrate und Werkstoffe, die Druck wirklich halten.
Artikel lesen → Materialauswahl
Sensorgehäuse: Werkstoffe für Signalintegrität
Sensorgehäuse sind die Stelle, an der Werkstoffwahl auf Elektronik trifft. Was Aluminium, Edelstahl, Messing und Kunststoff jeweils für Abschirmung, Wärme und Abdichtung tun – direkt aus der Werkstatt.
Artikel lesen →TECH REFERENCEMaterialauswahl4140 vs. 1045 vs. 12L14: Der richtige Stahl für CNC-Teile
Stahl ist das am häufigsten genannte Material in unseren RFQs – und das am wenigsten diskutierte. 4140, 1045 und 12L14 verhalten sich unter dem Werkzeug sehr unterschiedlich. Wann Sie welchen spezifizieren sollten.
Artikel lesen →TECH REFERENCEDFM & EngineeringIhr CNC-Angebot entschlüsselt: Was den Stückpreis wirklich bestimmt
Haben Sie sich je gefragt, warum das Angebot höher ausfiel als erwartet? So kalkulieren wir Teile – Material, Maschinenzeit, Rüstung, Toleranz und Menge – und wie Sie den besten Preis bekommen.
Artikel lesen → Materialauswahl
Messing vs. Bronze vs. Kupfer für Buchsen und Steckerstifte
Drei Kupferlegierungen, drei völlig verschiedene Aufgaben. C360-Messing, Lagerbronze und Reinkupfer haben jeweils ihren Platz – so spezifizieren Sie richtig, ohne zu viel zu zahlen.
Artikel lesen →CASE STUDYFallstudieRoboter-Getriebekomponenten: Wie eine frühe DFM-Prüfung eine 29-teilige Anfrage in ein schnelles Angebot verwandelte
Ein Robotik-OEM bat uns, 29 Aluminiumteile für eine neue Zykloide-Getriebebaureihe zu kalkulieren – nur mit 3D-Modellen, ohne fertige 2D-Zeichnungen. So hielten STEP-Analyse und frühe DFM-Prüfung das Projekt in Bewegung und ermöglichten ein verbindliches Angebot in 48 Stunden.
Artikel lesen →TECH REFERENCEZahnräder & GetriebeZahnradbearbeitung: Flankenspiel, Rundlauf und was eine Werkstatt wirklich halten kann
Angebotsanfragen für Zahnräder scheitern, wenn Toleranzen gefordert werden, die keine Werkstatt halten kann – oder wenn genau die Werte fehlen, die zählen. Was Flankenspiel, Rundlauf und Zahnflankenqualität wirklich kosten und was auf die Zeichnung gehört.
Artikel lesen → Motorkomponenten
CNC-Bearbeitung von E-Motorteilen: Gehäuse, Lagerschilde und Läuferwellen
Motorgehäuse sehen aus wie einfache Zylinder mit Bohrung – bis der Stator nicht hineinpasst oder die Welle schlägt. Was auf Motorteil-Zeichnungen wirklich zählt und welche Toleranzen Motoren leise und kühl halten.
Artikel lesen →TECH REFERENCEWerkzeugbau & FormenbauWerkzeugstahl-Bearbeitung: D2, H13 und vorgehärtete Alternativen
Werkzeugstahlteile werden öfter falsch kalkuliert als jeder andere Werkstoff – meist, weil die Zeichnung nicht sagt, in welchem Zustand der Stahl geliefert wird. D2, H13 und vorgehärteter 4140 zerspanen sich völlig unterschiedlich. Die ehrliche Übersicht.
Artikel lesen →TECH REFERENCEOberflächenbehandlungOberflächenauswahl für CNC-Teile: Bearbeitet, eloxiert, vernickelt oder lackiert
Die meisten Oberflächenvorgaben werden nach dem Aussehen gewählt und versagen dann im Einsatz. Der Entscheidungsbaum: Korrosion, Verschleiß, Leitfähigkeit oder Optik – was jede Beschichtung wirklich leistet und was sie kostet.
Artikel lesen →TECH REFERENCE5-Achsen-Bearbeitung5-Achsen-CNC-Bearbeitung: Wann sie sich lohnt – und wann sie übertrieben ist
5-Achsen ist ein Werkzeug, keine Trophäe. Sie gewinnt bei komplexer Geometrie und Genauigkeit aus einer Aufspannung – und verliert Geld bei einfachen Teilen. So erkennen Sie, auf welcher Seite der Linie Ihr Teil liegt.
Artikel lesen →TECH REFERENCEWerkstoffeTitanbearbeitung Ti-6Al-4V: Schnittwerte und Kostenrealität
Titan trennt Werkstätten, die reden, von denen, die liefern. Ti-6Al-4V ist langsam, teuer und unerbittlich – aber die Teile, die es ermöglicht, sind es wert. Das echte Bild der Zerspanung und was sie kostet.
Artikel lesen →TECH REFERENCERinge & DichtungenDünnwandige Ringe und Dichtungen: Rundlauf ohne Verzug fräsen
Dünnwandige Ringe verziehen sich in dem Moment, in dem die Spannung gelöst wird. So halten Werkstätten Rundlauf und Form an Dichtringen, Sicherungsringen und dünnen Buchsen – Spannen, Entspannen und realistische Toleranzen.
Artikel lesen → Flache Platten
CNC-Plattenbearbeitung: Ebenheit & Verzug vermeiden
Platten verziehen sich, dünne Bleche bleiben nie, wo sie sollen. Ebenheit & Fertigungstoleranzen bei CNC-Platten: Spannungskontrolle, Bearbeitungsfolge, Vakuumspannen.
Artikel lesen →TECH REFERENCEAbdeckungen & DeckelDünnwandige Abdeckungen und Deckel: Dichtflächen und Spannen
Motordeckel, Pumpendeckel, Sensorgehäuse – dünne Abdeckungen wirken simpel, bis die Dichtfläche nicht hält. So fräsen Sie dünnwandige Deckel plan, halten O-Ring-Nuten und vertreiben Rattern.
Artikel lesen →TECH REFERENCEWinkel & Halterungen7075-Winkel und Halterungen: Spannen und Bearbeiten ohne Verzug
7075-Winkel fräsen sich wunderbar – und verziehen sich genauso wunderbar. So arbeitet eine Werkstatt mit L-Winkeln, U-Profilen und Traglaschen aus 7075-T6: Spannstrategie, Spannungskontrolle und Toleranzen, denen Sie trauen können.
Artikel lesen →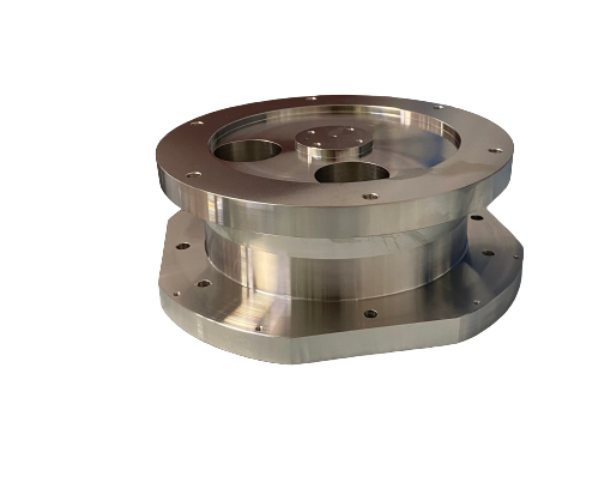 Lagergehäuse
: H7-Passungen, Presssitz-Realität und Zylinderform
Bei Lagergehäusen hört die Passungstheorie auf. H7, Presssitze, Zylinderform – und warum eine perfekt runde Bohrung trotzdem versagt. Realistische Zahlen für Gehäusebearbeitung in Aluminium, Stahl und Gusseisen.
Artikel lesen →TECH REFERENCESchweißbaugruppenSchweißbaugruppen bearbeiten: Verzug beherrschen und Präzision halten
Schweißbaugruppen bewegen sich. Jede Schweißnaht schrumpft beim Abkühlen, und das Teil, das Sie aufgespannt haben, ist nicht das Teil, das Sie zurückbekommen. So bearbeiten Werkstätten Schweißkonstruktionen toleranzgerecht – Entspannen, Bezugssystem und realistische Zahlen.
Artikel lesen →Flansche & FittingsCNC-Flanschbearbeitung: Dichtflächen, Lochkreise und Werkstoffe
Flansche stehen und fallen mit der Dichtfläche und dem Bohrungsbild. So gelingen Plandrehen, Lochkreise, Nuten und Werkstoffauswahl für dauerhaft dichte Verbindungen.
Artikel lesen →TECH REFERENCEBefestigungselementeCNC-Sondermuttern: Sechskantmuttern, Sicherungsmuttern und Werkstoffwahl
Katalogmuttern decken 95 Prozent aller Anwendungen ab. Die restlichen 5 Prozent brauchen gedrehte Sonderausführungen – Sondergewinde, besondere Werkstoffe oder Sicherungsmerkmale.
Artikel lesen →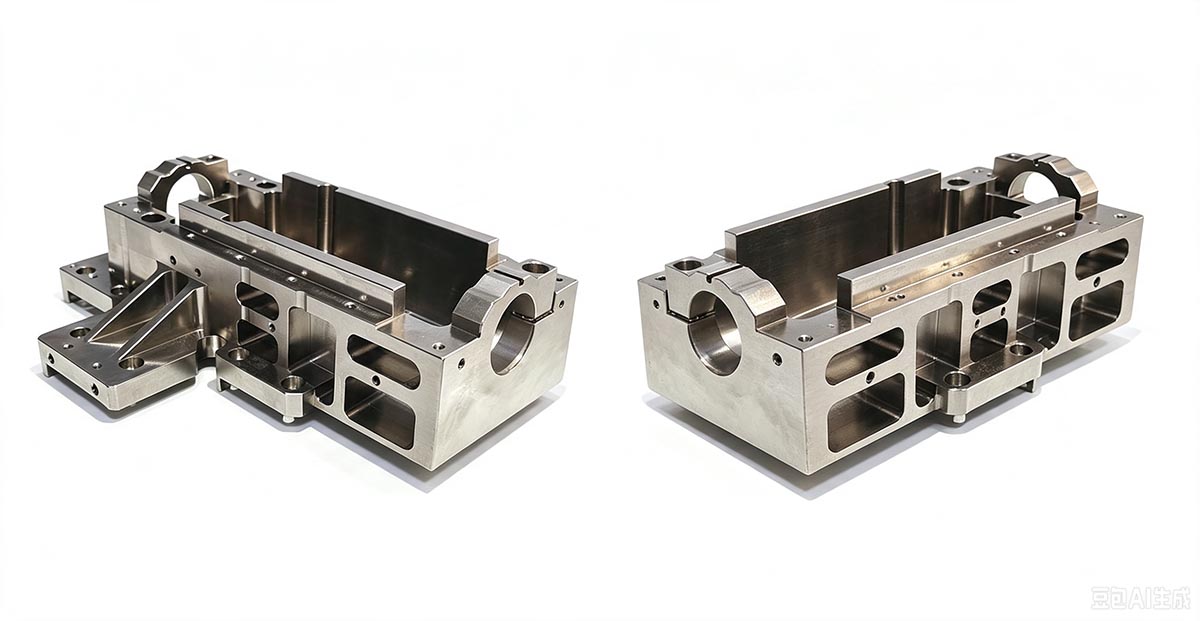 Montageblöcke
Präzise Montageblöcke: Rechtwinkligkeit, Bezugssystem und Sechs-Seiten-Bearbeitung
Ein Montageblock sieht aus wie ein einfacher Quader, bis 0,02 mm Rechtwinkligkeit über sechs Flächen mit Gewindebohrungen auf fünf Seiten gefordert sind. So gelingen Datumsstrategie, Aufspannungen und Rechtwinkligkeit in der Serie.
Artikel lesen →TECH REFERENCEDistanzhülsen & BuchsenPräzise Distanzhülsen: Rundlauf, Wandstärke und Großserien
Eine Distanzhülse sieht trivial aus, bis 0,01 mm Rundlauf an einer 3 mm dünnen Wandung über tausend Teile gefordert sind. Zwischen einer guten Hülse und einem Ausschussberg stehen Spanntechnik und die richtige Maschinenwahl.
Artikel lesen →TECH REFERENCEDichtungen & NutenO-Ring-Nuten: Maße und Dichtflächen für leckagefreie Dichtungen
Eine leckagefreie O-Ring-Dichtung hängt an der Nut, nicht am Gummi. Nutbreite, Tiefe, Oberflächenrauheit und Gratfreiheit entscheiden – die meisten Lecks gehen auf vier Fehler zurück.
Artikel lesen →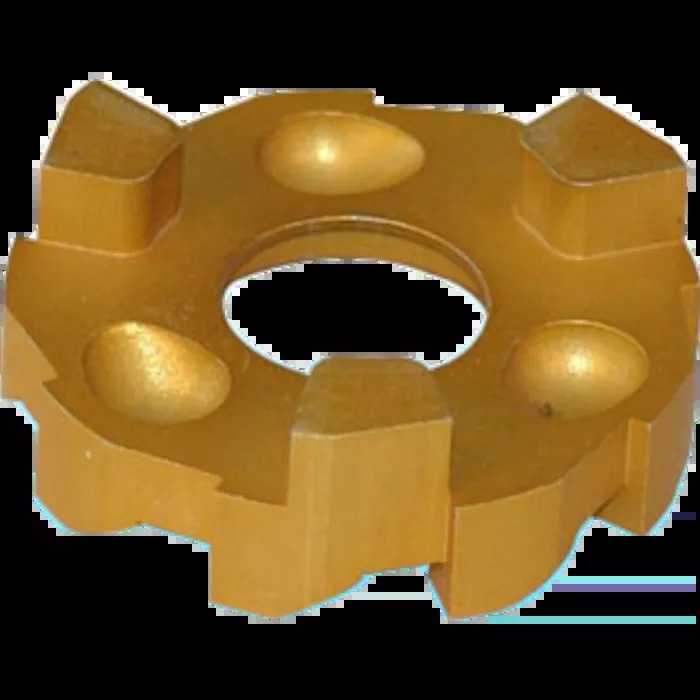 Gewindeeinsätze
Messing-Gewindeeinsätze: Zerspanung für Kunststoff- und Gussteile
Gewindeeinsätze verleihen Kunststoff- und Gussteilen ein belastbares Metallgewinde. Rändelung, Toleranz und Einbauverfahren bestimmen, ob ein Einsatz Drehmoment und Auszug hält oder in der Bohrung durchdreht.
Artikel lesen →TECH REFERENCEHalbleiter & VakuumUHV-Vakuumkomponenten: Werkstoffe und Oberflächen für Dichtheit
UHV-Vakuumkomponenten stehen und fallen mit Oberflächengüte, Werkstoffwahl und Sauberkeit. Aus der Werkstattpraxis: was wirklich zu vakuumdichten Teilen führt.
Artikel lesen →TECH REFERENCEMedizintechnikISO 13485 vs. ISO 9001: Was sie für Medizinprodukt-Teile bedeuten
ISO 9001 und ISO 13485 sind nicht austauschbar. Wer CNC-Teile für ein Medizinprodukt beschafft, sollte wissen, was der Zertifizierungsunterschied in der Werkstatt bedeutet.
Artikel lesen →TECH REFERENCEAutomobilElektromotorgehäuse und EV-Teile: CNC-Bearbeitung für die Automobilindustrie
Elektromotorgehäuse verbinden dünne Wände, enge Bohrungstoleranzen und Kühlmanteldichtheit. Wie man diese und andere Präzisions-Automobilteile spanend fertigt, ohne Gussteile zu verwerfen.
Artikel lesen →BUYER GUIDEVerpackungstechnikTeile für Verpackungsmaschinen: Präzision für Automationslinien
Verpackungsmaschinen laufen rund um die Uhr, jede Stillstandsminute kostet Geld. Werkstoffwahl, Verschleißflächen und Toleranzen, die an Automationslinien wirklich zählen.
Artikel lesen →TECH REFERENCEÖl & GasÖl- und Gasausrüstung: Korrosionsbeständige CNC-Bearbeitung
Komponenten der Öl- und Gasindustrie sehen Sauergas, Chlorid und Hochdruck. Werkstoffwahl, Schnittparameter und korrosionsbeständige Fertigung für Teile, die Downhole oder Subsea nicht versagen.
Artikel lesen → Motorsport
-Teile: Leichtbau und Präzision für Rennkomponenten
Im Rennsport zählen jedes Gramm und jeder 0,01 mm. Werkstoffwahl, Vorrichtungsbau und Konstruktion für CNC-gefertigte Halterungen, Radträger, Riemenscheiben und Lagerböcke.
Artikel lesen →BUYER GUIDEBuyer GuidesCNC-Zulieferer bewerten: Eine praxisnahe Checkliste
Die Auswahl eines CNC-Fertigers ist nicht nur eine Frage des niedrigsten Angebots. Es geht darum, die Leistungsfähigkeit zu prüfen, bevor ein Auftrag vergeben wird. Hier ist eine praxiserprobte Checkliste für die Lieferantenbewertung.
Artikel lesen →TECH REFERENCEQuality AssuranceKMM-Prüfbericht und Erstmusterprüfung (FAI)
Ein Erstmusterprüfbericht ist nur so gut wie die Messtechnik und der Prozess dahinter. Was eine Koordinatenmessmaschine leistet, wie ein EMPB aufgebaut ist und welche Daten Sie von Ihrem Zerspanungsbetrieb verlangen sollten.
Artikel lesen →TECH REFERENCEQuality AssurancePPAP-Vorlagestufen-Übersicht für Zerspanungsteile
PPAP-Vorlagestufen im Überblick: Welche Dokumente für CNC-Zerspanungsteile relevant sind und wie die Erstbemusterung zur Freigabe führt.
Artikel lesen →TECH REFERENCEDFM & EngineeringForm- und Lagetoleranzen prüfen: Ebenheit, Lage
Form- und Lagetoleranzen prüfen: Ebenheit, Rechtwinkligkeit und Position nach ISO 1101. So lesen und prüfen Sie Toleranzen auf CNC-Zeichnungen.
Artikel lesen →BUYER GUIDEBuyer GuidesPräzisionsteile aus China beschaffen: Was Einkäufer wissen müssen
China bleibt die kostengünstigste Quelle für präzisionsgefräste CNC-Teile, doch die Qualitätsunterschiede sind enorm. Was es bei Beschaffung in China über Lieferkette, Import, Zoll, Logistik und Qualitätssicherung zu beachten gilt.
Artikel lesen →BUYER GUIDEBuyer GuidesCNC-Angebot anfragen: Best Practices für die Angebotsanfrage
Eine vollständige Angebotsanfrage führt schneller zu einem präzisen Angebot. Fehlende Informationen verursachen Preisverzögerungen, Fehlangebote und Produktionsüberraschungen. Was jede CNC-Angebotsanfrage enthalten sollte.
Artikel lesen →BUYER GUIDEBuyer GuidesWarum sind chinesische CNC-Angebote so niedrig? Was der Preis wirklich abdeckt
Ein Tiefstpreis-Angebot kann Sie am Ende teurer zu stehen kommen. So funktioniert Niedrigpreis-Kalkulation, wo Lieferanten sparen und wie Sie Angebote ehrlich vergleichen, bevor Sie eine Bestellung auslösen.
Artikel lesen → Materials
Aluminium-Legierungsaustausch: 6061 vs. 7075 vom Lieferanten verifizieren
Aluminium-Legierungsaustausch ist ein reales Risiko bei CNC-Teilen aus China. So wird 6061 als 7075 ausgegeben, warum es Ihre Teile gefährdet und wie Sie das Material vor Einbau in Ihre Baugruppe verifizieren.
Artikel lesen →TECH REFERENCEQuality AssuranceGefälschte KMM-Berichte und Qualitätszertifikate erkennen
Nicht jeder Messprotokoll-Satz, den Sie erhalten, spiegelt tatschliche Messungen wider. So sieht ein echter KMM-Bericht aus, welche Warnsignale es gibt und wie Sie prüfen, ob Prüfdaten zu den bezahlten Teilen passen.
Artikel lesen →TECH REFERENCEQuality AssuranceMustergut vs. Serienqualität: Warum Teile in der Serie abweichen
Ihre Erstmuster sehen makellos aus, aber die Serienfertigung zeigt Werkzeugmarken, Massabweichungen und Oberflächenfehler. So entsteht die Lücke zwischen Muster und Serie und wie Sie Qualität vor der Serienfreigabe absichern.
Artikel lesen →TECH REFERENCEQuality AssuranceISO-9001-Zertifikat von chinesischen Lieferanten verifizieren
Ein ISO-9001-Zertifikat beweist nichts, wenn es gefälscht, abgelaufen ist oder den falschen Geltungsbereich hat. So prüfen Sie Zertifikate richtig, kontrollieren den Akkreditierungsumfang und schauen hinter das PDF auf die Qualitätspraxis.
Artikel lesen →BUYER GUIDEBuyer GuidesQualitätsstreitigkeiten mit CNC-Lieferanten: Auftrag absichern
Qualitätsmängel müssen nicht zu finanziellen Verlusten führen. So strukturieren Sie PO-Bedingungen, dokumentieren Beweise, nutzen Drittprüfung und verhandeln Nacharbeit, Ersatz oder Gutschrift bei Fehlern.
Artikel lesen →BUYER GUIDEBuyer GuidesWarum chinesische CNC-Lieferanten Liefertermine verpassen — und wie man echte Fristen prüft
Versprochen in zwei Wochen, geliefert in zwei Monaten - Lieferzeitverzögerungen gehören zu den häufigsten Frustrationen beim Chinabezug. Warum Verspätungen entstehen, wie Sie realistische Termine ermitteln und wie Sie Ihren Projektplan schützen.
Artikel lesen →TECH REFERENCESurface FinishingEloxal-Qualitätskontrolle: Worauf man bei der Warenannahme aus China achten muss
Eloxalfehler lassen sonst gute CNC-Teile scheitern - Farbabweichung, dünne Schicht, schlechte Abdichtung, Kratzer und Narben. So spezifizieren Sie Eloxal korrekt und prüfen eingehende Teile, bevor sie in die Montage gelangen.
Artikel lesen →BUYER GUIDEBuyer GuidesVerpackungs- und Transportschäden: Wie Präzisionsteile auf dem Weg ruiniert werden
Perfekt gefertigte Teile können durch schlechte Verpackung als Ausschuss ankommen. Korrosion, Schlag, Abrieb und Verformung auf dem Versandweg und wie Sie Verpackung spezifizieren, die Teile bis an Ihr Dock schützt.
Artikel lesen →BUYER GUIDEBuyer GuidesZahlungsbedingungen und Betrug: Sicher an einen CNC-Lieferanten zahlen
Anzahlungsbetrug, Warnsignale und die Strukturierung von Zahlungen, damit Sie Hebel behalten. Standardbedingungen, Akkreditiv, Treuhandoptionen und Sorgfaltspflicht vor jeder Überweisung.
Artikel lesen →BUYER GUIDEBuyer GuidesChina vs. Vietnam für Präzisions-CNC-Teile: Leitfaden zur Beschaffungsentscheidung
Vietnam hat viele arbeitsintensive Fertigungen übernommen, aber Präzisions-CNC ist ein anderes Kaliber. So treffen Sie die richtige Lieferkettenentscheidung.
Artikel lesen →BUYER GUIDEBuyer GuidesWas ist wirklich nach Vietnam verlagert worden? Die Realität hinter den Schlagzeilen
Die Schlagzeilen behaupten, alles verlasse China. Die Realität ist differenzierter, besonders bei Präzisionsteilen. Hier ist, was wirklich wanderte — und was nicht.
Artikel lesen →BUYER GUIDEBuyer GuidesVietnam vs. China für CNC-Teile: Der wahre Kostenvergleich
Vietnams Löhne sind niedriger, aber der Einstandspreis für Präzisionsdrehteile erzählt eine andere Geschichte. So vergleichen Sie die Gesamtkosten ehrlich.
Artikel lesen →BUYER GUIDEBuyer GuidesKomplettbearbeitung in China: Warum Lieferkettentiefe entscheidet
Vom lagernden Rohmaterial bis zum CMM-geprüften Fertigteil koordinieren chinesische Industriecluster jeden Prozessschritt ohne den Bezirk zu verlassen. Warum das zählt.
Artikel lesen →BUYER GUIDEBuyer GuidesPerlflussdelta vs. Jangtse-Delta: Wo man CNC-Teile in China am besten bezieht
Beide Regionen sind CNC-Kraftzentren, aber sie bedienen unterschiedliche Einkäuferbedürfnisse. So entscheiden Sie zwischen PRD und Jangtse-Delta für Ihre Präzisionsteile.
Artikel lesen →TECH REFERENCEBuyer GuidesWie schnell ist ein chinesischer CNC-Lieferant? Von der Anfrage zum Erstmuster
Von der Angebotsanfrage bis zum fertigen, geprüften Erstmuster in der Hand bewegen sich chinesische CNC-Cluster in einem Tempo, das Ersteinkäufer überrascht. Was Sie erwartet.
Artikel lesen →BUYER GUIDEBuyer GuidesIncoterms 2020 für CNC-Teile: EXW, FOB, DDP – wer zahlt was
EXW, FOB oder DDP? Wer die Incoterms 2020 nicht versteht, zahlt bei CNC-Bestellungen aus China schnell doppelt. So sind die Lieferbedingungen und der Gefahrenübergang korrekt zugeordnet.
Artikel lesen →BUYER GUIDEBuyer GuidesZolltarifnummern für Zerspanungsteile: Ein Leitfaden für Importeure
Die falsche Zolltarifnummer auf CNC-Teilen führt zu Wartezeiten, Nachzöllen oder Beschlagnahme. So funktioniert die Zolltarifeinreihung von Metallteilen und was Sie vor dem Versand prüfen müssen.
Artikel lesen →BUYER GUIDEBuyer GuidesSeefracht & Luftfracht aus China: Kosten & Dauer
Seefracht aus China ist pro Kubikmeter günstig, Luftfracht schnell, aber teuer. So entscheiden Sie bei CNC-Teilen richtig zwischen Luftfracht, Express- und Containerfracht.
Artikel lesen →BUYER GUIDEBuyer GuidesZollabfertigung für importierte Zerspanungsteile: Dokumente und Ablauf
Fehlende Unterlagen sind der häufigste Grund für Zollverzögerungen bei CNC-Teilen. Hier ist die Dokumenten-Checkliste und der Ablauf der Zollanmeldung – damit Ihre Sendung reibungslos durch den Zoll kommt.
Artikel lesen →BUYER GUIDEBuyer GuidesEinstandspreis für CNC-Teile aus China: Was Sie wirklich zahlen
Der Stückpreis auf dem Angebot ist nur ein Teil der Gesamtkosten. Frachtkosten, Zollgebühren, Einfuhrumsatzsteuer und Nebenkosten addieren sich deutlich. So berechnen Sie den echten Einstandspreis pro Teil.
Artikel lesen →BUYER GUIDEBuyer GuidesVon der Bestellung bis zur Lieferung: Lieferzeiten aus China
Wie lange dauert es wirklich, bis CNC-Teile aus China bei Ihnen eintreffen? Produktionszeit plus Lieferzeit plus Zoll addieren sich. Hier ist ein realistischer Zeitplan mit allen Stationen.
Artikel lesen →BUYER GUIDEBuyer GuidesChina oder Indien für die CNC-Bearbeitung: Ein ehrlicher Vergleich
Indien ist die am meisten diskutierte Alternative zu China für die Fertigung. Wo indische CNC-Betriebe wirklich konkurrieren, wo das Ökosystem noch Lücken aufweist und wie Sie sich entscheiden.
Artikel lesen →BUYER GUIDEBuyer GuidesNearshoring oder Offshoring: Mexiko, Vietnam oder China für Ihre Teile?
Nearshoring nach Mexiko klingt einfach: schneller Versand, gleiche Zeitzonen, USMCA-Zollvorteile. Aber die Kosten- und Fähigkeitsrechnung ist nuancierter als Schlagzeilen suggerieren.
Artikel lesen →BUYER GUIDEBuyer GuidesChina+1 richtig umsetzen: Aufträge zwischen Ländern aufteilen
China-plus-one-Strategie bedeutet nicht, China zu verlassen. Es bedeutet, eine zweite Quelle zur Risikostreuung hinzuzufügen. Was in China bleibt, was verlagert wird und wie Fehler vermieden werden.
Artikel lesen →BUYER GUIDEBuyer GuidesSchutz geistigen Eigentums: Zusammenarbeit mit chinesischen CNC-Lieferanten
Geistiges Eigentum ist das größte Anliegen von Einkäufern bei Beschaffung aus China. Ein praktischer Leitfaden zum Zeichnungsschutz ohne lähmende Paranoia.
Artikel lesen →BUYER GUIDEBuyer GuidesWerksaudit-Checkliste: Worauf Sie bei einem chinesischen CNC-Lieferanten achten
Ein Fabrikbesuch ist der wertvollste Qualifizierungsschritt. Was Sie auf der Halle, im Messraum und im Managementbüro prüfen sollten – mit Warn- und Grünflaggen.
Artikel lesen →BUYER GUIDEBuyer GuidesKleinserien-CNC in China: Warum kleine Stückzahlen funktionieren
Die meisten Menschen denken, chinesische Fertigung bedeutet Massenstückzahlen. Bei Präzisions-CNC-Teilen sind chinesische Betriebe oft die beste Option für kleine Chargen und Prototypen.
Artikel lesen →BUYER GUIDEEinkaufsratgeberHandelsunternehmen oder echte CNC-Fertigung: So unterscheiden Sie beides
Sowohl Handelsunternehmen als auch Direktbezug bei Fertigungsbetrieben können qualitativ hochwertige CNC-Teile liefern. Sie bedienen jedoch unterschiedliche Käuferbedürfnisse. So prüfen Sie, mit wem Sie es zu tun haben.
Artikel lesen → DFM & Ingenieurwesen
Hydraulik-Ventilschieber-Bearbeitung: Die eigentliche Herausforderung
Ventilschieber und -buchsen wirken wie einfache zylindrische Teile, doch das Erreichen der erforderlichen Rundheit, Zylindrizität und Oberflächengüte für leckagefreien Schieberventilbetrieb gehört zu den schwierigsten Aufgaben der CNC-Präzisionsbearbeitung.
Artikel lesen →TECH REFERENCEMedizintechnikMedizintechnik-CNC-Teile: Was passiert, wenn das DFM fehlt
Die Bearbeitung von Teilen für medizinische Geräte birgt Ingenieurriksiken, die bei allgemeinen Industrieteilen nicht in gleichem Maße auftreten. Fehlendes DFM bei Medizintechnikkomponenten führt zu Erstmusterfehlern, Ausschusskosten und Rückverfolgbarkeitsproblemen.
Artikel lesen →TECH REFERENCEEinkaufsratgeberHigh-Mix-Low-Volume-CNC in China: Wettbewerbsfähige Preise ohne hohe Abnahmemengen
Wenn Sie viele verschiedene Teilenummern in kleinen Mengen benötigen, dominieren Rüstkosten die Preisgestaltung. Die Lösung sind nicht niedrigere Mindestabnahmemengen, sondern die Strukturierung Ihrer Anfragen und Bestellungen zur Verteilung der Rüstkosten auf Teile und Zeit.
Artikel lesen →TECH REFERENCEDFM & IngenieurwesenForm- und Lagetoleranzen in Anfragen an chinesische CNC-Lieferanten: Was funktioniert
Form- und Lagetoleranzen sind ein leistungsfähiges Kommunikationsmittel für Präzisionsanforderungen – aber nur, wenn der Lieferant sie korrekt interpretieren und umsetzen kann. Hier erfahren Sie, wie Sie Toleranzangaben in Ihren Anfragen strukturieren.
Artikel lesen →TECH REFERENCEBuyer Guides3-Achs- vs. 5-Achs-CNC-Fräsen: Was brauchen Sie wirklich?
Für die meisten Prototypen und Kleinserien reicht eine 3-Achs-Maschine vollkommen aus. 5-Achs-Bearbeitung lohnt sich bei komplexen Freiformflächen, schrägen Bohrungen und engen Toleranzen, bei denen wiederholtes Umspannen Messfehler verursacht.
Artikel lesen →BUYER GUIDECost & Lead TimeCNC-Kostenaufschlüsselung: Wofür Sie tatsächlich bezahlen
Ein CNC-Angebot ist keine einzelne Zahl – es ist die Summe aus Material, Maschinenzeit, Einrichtung, Oberflächenbehandlung und Gemeinkosten. Das Verständnis jeder Komponente ist der Schlüssel zum fairen Angebotsvergleich.
Artikel lesen →BUYER GUIDEManufacturing ProcessesCNC-Fräsen vs. CNC-Drehen: So wählen Sie das richtige Verfahren
Rotationsteile gehören auf die Drehmaschine, Platten und Gehäuse auf die Fräse, Teile mit beiden Geometrien auf eine Dreh-Fräs-Maschine. Die Wahl des falschen Verfahrens kostet Geld und Lieferzeit.
Artikel lesen →TECH REFERENCEBuyer GuidesVom Prototyp zur Serie mit einem chinesischen CNC-Fertiger
Ein Betrieb, der exzellente Prototypen fertigt, ist nicht automatisch für stabile Serienproduktion gerüstet. Die Kriterien wechseln von Geschwindigkeit und Flexibilität zu Prozessreife, Prüfsystemen und Kapazitätsflexibilität.
Artikel lesen →BUYER GUIDEBuyer GuidesCNC-Bearbeitung ohne Mindestbestellmenge: Wie Einzelstückaufträge funktionieren
Wie ein CNC-Betrieb ohne Mindestbestellmenge Einzelstücke kalkuliert, fertigt und ausliefert – und was das für Ihren Stückpreis bei 1, 10, 100 und 1.000 Teilen bedeutet.
Artikel lesen →TECH REFERENCECost & Lead TimeKurze Lieferzeiten für CNC-Teile: Was realistisch ist
Ein realistischer Zeitplan für kundenspezifische CNC-Teile – was am längsten dauert, was Sie beeinflussen können und wie Sie einen echten Termin statt einer optimistischen Schätzung erhalten.
Artikel lesen →TECH REFERENCEDFM & Engineering TipsForm- und Lagetoleranzen (GD&T) für Einkäufer: Was Sie wissen müssen, ohne Ingenieur zu werden
Welche GD&T-Symbole auf Ihrer Zeichnung den Preis tatsächlich steigern, welche die meisten Lieferanten beherrschen und wie Sie über Tolerierungsanforderungen sprechen, ohne jedes Symbol zu lernen.
Artikel lesen → Buyer Guides
CNC-Bearbeitungstoleranzen: 3 Fragen, die jeder Einkäufer vor der Bestellung stellen sollte
Bevor Sie eine Zeichnung an einen CNC-Betrieb senden, retten drei Toleranzfragen Sie vor Überzahlung, Ausschuss oder vagen Versprechen. Hier erfahren Sie, was Sie fragen müssen.
Artikel lesen → Quality Assurance
KMM-Prüfbericht: Wie man ihn liest und Fälschungen erkennt
Ein echter KMM-Bericht zeigt mehr als einen Bestanden-Stempel. Erfahren Sie, welche Felder zählen, wie Messwerte zu lesen sind und welche Angaben sich kaum überzeugend fälschen lassen.
Artikel lesen → Quality Assurance
Erstmusterprüfung (FAI): Was ein echter Bericht umfasst und warum er wichtig ist
Ein ordnungsgemäßer FAI-Bericht ist eine vollständige Maß- und Werkstoffprüfung des ersten Serienteils, die von einem kompetenten Betrieb üblicherweise ohne Aufpreis bereitgestellt wird. Hier erfahren Sie, was darin enthalten sein muss.
Artikel lesen → Surface Finishing
Rauheit Ra-Werte für bearbeitete Teile: Eine praktische Tabelle für Einkäufer
Ra 3,2 ist der Standard bei CNC-Bearbeitung, Ra 1,6 reicht für die meisten Funktionsflächen und unter Ra 0,8 steigen die Kosten deutlich. Nutzen Sie diese Tabelle, um den richtigen Wert zu wählen, ohne zu überspezifizieren.
Artikel lesen →Material SelectionAluminium 6061-T6 für die CNC-Bearbeitung: Warum es der Standard ist und wann Sie wechseln sollten
6061-T6 ist die am häufigsten bearbeitete Aluminiumlegierung, weil sie Festigkeit, Zerspanbarkeit, Kosten und Eloxalfähigkeit ausgleicht. Erfahren Sie, was T6 bedeutet und wann Sie eine andere Legierung wählen sollten.
Artikel lesen → Material Selection
PEEK bearbeiten: Wann sich der Preis lohnt (und wann nicht)
PEEK kostet 5–10-mal so viel wie Aluminium in der Bearbeitung. Es rechtfertigt seinen Preis in Hochtemperatur-, chemisch aggressiven oder ausgasungsarmen Anwendungen, doch POM oder PPSU erfüllen den Zweck anderswo zu geringeren Kosten.
Artikel lesen →Surface FinishingKanten entgraten: Der versteckte Prozess
Entgraten ist in fast jedem CNC-Angebot enthalten, doch die Gründlichkeit der Kantenbearbeitung variiert stark zwischen den Betrieben. Erfahren Sie, warum Grate wichtig sind und wie Sie vorgeben, was Sie brauchen.
Artikel lesen →OberflächenbehandlungEloxalfehler: Arten, Ursachen und wie Sie sie vermeiden
Fleckige Farbe, weiße Stellen, verbrannte Kanten und Teile, die nach dem Eloxieren nicht mehr ins Maß passen. Hier sind die Eloxalfehler, die uns bei Aluminiumteilen am häufigsten begegnen - mit Ursache und mit dem, was auf der Zeichnung stehen muss, damit es nicht wieder passiert.
Artikel lesen →Halbleiter & VakuumVakuumschweißen: dichte Schweißverbindungen für HV und UHV
Wenn eine Kammer den Enddruck nicht erreicht, liegt es fast nie an der bearbeiteten Fläche. Undicht sind die Schweißnähte, die Verschraubungen und die Volumina, die nie abgepumpt werden. Hier steht, was eine Schweißverbindung im Vakuum dicht macht.
Artikel lesen →Konstruktionsgerechte FertigungO-Ring, Flachdichtung oder Metalldichtung: Welche Nut passt?
Drei Dichtungsfamilien decken fast jede bearbeitete Verbindung ab: der O-Ring in einer eingestochenen Nut, die Flachdichtung auf einer planen Fläche und die Metalldichtung auf einer geläppten Auflage. Falsch gewählt, hilft kein höheres Anzugsdrehmoment.
Artikel lesen →Ähnliches Teil im Kopf?
Senden Sie uns Ihre Zeichnung – wir prüfen sie innerhalb von 24 Stunden und liefern ein Angebot mit Lieferzeit.
Angebot anfordern →